高速裁切机裁刀数据怎么设置?
高速裁切机广泛应用于广告制作、包装印刷、复合材料加工等行业,裁刀数据设置的精准度,直接决定成品切口平整度、尺寸精度、生产效率以及设备使用寿命。很多用户经常遇到切不透、切口毛边、尺寸偏差、崩刀、垫板划伤等问题,排除刀片安装、刀具磨损问题后,绝大多数都是因为不清楚高速裁切机裁刀数据怎么设置、参数匹配不合理导致。下面
得马就来介绍下高速裁切机裁刀数据怎么设置。
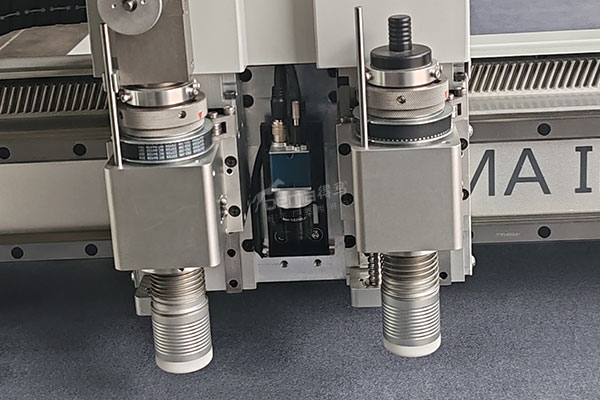
得马高速裁切机
高速裁切机裁刀数据设置前准备?
在学习高速裁切机裁刀数据怎么设置之前,需要做好前期准备,保证调参精准、设备安全。
设备必须停机断电断气,等待刀头完全静止,避免调参过程设备误启动造成安全事故。提前清理刀座、压刀块、刀头内部的粉尘、胶屑、油污,杂质残留会导致刀片贴合不实,参数再精准也会出现裁切偏移。同时检查刀片状态,钝化、缺口、变形刀片需提前更换,避免调参后依旧出现裁切不良。
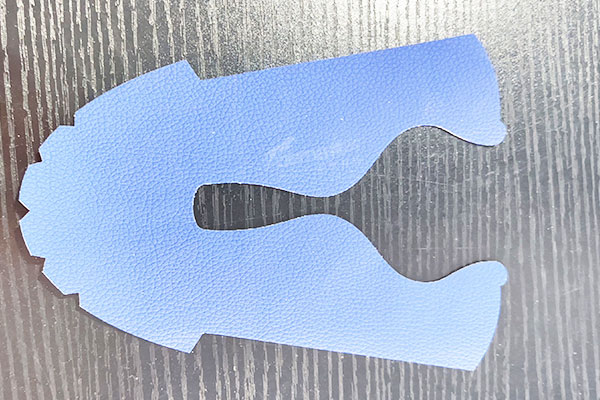
得马高速裁切机F11-1625
高速裁切机核心裁刀数据怎么设置?
想要彻底解决裁切故障,只需掌握几组核心裁刀数据的设置逻辑,适配绝大多数柔性材料、板材、广告材料裁切工况。
1、裁切深度数据设置
裁切深度是高速裁切机裁刀数据怎么设置的核心参数,分为全切和半切两种模式。全切适用于薄膜、卡纸、泡棉、KT板等需要完全切断的物料,根据物料厚度预留合理余量,薄料小幅预留、厚硬材料适当加大余量,保证切透且不损伤工作台垫板。半切适用于不干胶标签、覆膜材料,只需切透表层,通过减小裁切深度数据,保护底层底纸不被切穿,避免批量报废。
2、刀座间隙数据设置
刀座间隙直接影响切口效果,也是用户调参最容易出错的地方。间隙过大容易出现拉丝、毛边、边角连料;间隙过小会加剧刀具摩擦,引发发热、崩刀问题。日常调试可通过薄纸、垫片实测校准,微调至刀片运行无卡顿、试切切口光滑无毛刺即为标准状态,新旧设备可根据机械磨损情况灵活微调。
3、裁切速度与振动频率设置
速度和频率需要联动设置,并非速度越快效率越高。轻薄软性物料韧性强,可适当调高裁切速度,保证生产效率;厚质、硬质复合材料、异形拐角裁切,需降低裁切速度,提高振动频率,利用高频振动弱化切削阻力,防止物料拉扯变形、切不透。
4、刀宽补偿与偏差数据设置
设备长期运行、更换新刀、重启复位后,都会产生细微机械误差。如果出现成品尺寸不准、边角残留、裁片脱落困难,就需要微调刀宽补偿和偏差修正数据。合理设置补偿参数,可以抵消刀片磨损、机械偏移带来的误差,保证批量生产尺寸统一。
5、延时复位数据设置
延时参数容易被忽略,却是避免撞刀、尺寸错位的关键。延时过小,刀头未完全复位就二次下刀,造成偏移错位;延时过大,影响生产节拍。根据设备走刀行程微调延时数据,保证刀头每次裁切完成完全归位,再进行下一次裁切。
6、裁刀数据设置完成后的校验调试
每次调整完裁刀数据,不可直接批量生产,必须完成校验流程。手动移动刀头,检查刀片无晃动、无异响、不剐蹭护罩。装入待加工物料低速试切,观察切口平整度、裁切深度、成品尺寸。若出现毛边、深浅不一、切不透等问题,立即停机重新微调裁刀数据,试切合格后方可量产。
高速裁切机裁刀数据设置常见错误问题?
很多裁切次品,都来自错误的调参习惯。盲目照搬其他机型参数,导致参数与设备、物料不匹配;一次性大幅改动数据,造成裁切状态突变、崩刀次品;忽略刀具磨损,长期使用同一套参数,导致后期精度持续下降;只调深度速度,不校准补偿和间隙,造成批量尺寸偏差。
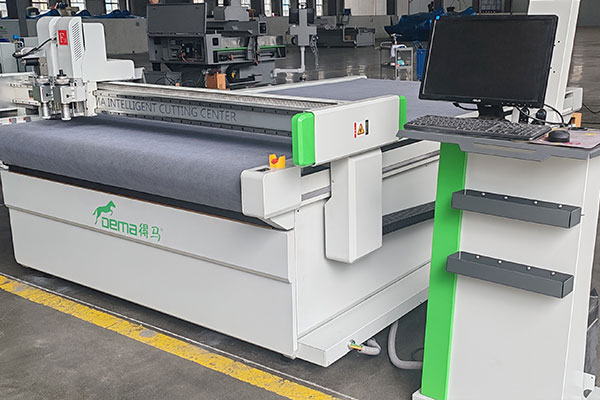
得马高速裁切机F11-1625
高速裁切机裁刀数据日常优化与维护?
同一种物料调试出最优裁刀数据后,可在设备系统保存参数配方,下次直接调用,节省调参时间。定期校准刀头原点、补偿参数,清零设备长期运行的累积误差。更换新刀、打磨刀具后,及时小幅微调裁切深度、间隙参数,适配全新刀具状态,长期稳定裁切精度。
总的来说,高速裁切机裁刀数据怎么设置,核心是不照搬固定参数、按物料适配、小幅微调、试切校验。掌握裁切深度、刀座间隙、速度频率、补偿偏差、延时复位的调试逻辑,适配不同广告、包装、复合物料加工场景,能够有效解决毛边、切不透、尺寸偏差、崩刀等常见问题,大幅提升生产良品率,延长刀具与设备使用寿命。
