高速裁切机用什么刀片?很多采购与车间技术员在选购
高速裁切机耗材时,第一个疑问就是:高速裁切机用什么刀片?高速裁切机依靠刀片完成冷态切割,刀片的选择直接影响 EVA、珍珠棉、碳纤维布、瓦楞纸、PVC等材料的裁切效果。不同材料、不同工艺,需要匹配对应的高速裁切机刀片。如果刀片选型不当,不仅会出现切口毛边、切不透等问题,还会加速刀片损耗,加重设备负荷。下文从高速裁切机刀片原理、刀片种类、选错刀片的危害、刀片选型方法以及刀片保养维护,
得马全方位讲解高速裁切机刀片相关知识。
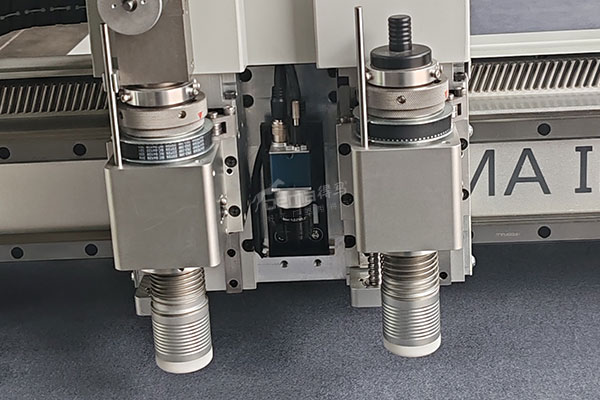
得马高速裁切机F11-1625
高速裁切机刀片原理?
高速裁切机采用冷态刀片切削,区别于激光的高温熔切。核心依靠刀头高频往复振动,带动刀片做快速上下小幅摆动,刃口持续冲击、划开材料。
振动刀头一般由气动或电磁机构驱动,刀片保持垂直于材料表面,随机器XY轴走轮廓路径。裁切时刀刃不断冲击材料,不需要像铣刀那样旋转去除大量材料,只靠薄刃切断板材。
圆刀款则依靠圆形刀片自身旋转,配合设备进给,实现长直线卷材连续切割;拖刀(切向刀)会跟随切割方向自动旋转角度,保证刃口始终沿着路径,适合薄料半切。
整套裁切过程不产生高温,不会烧焦材料边缘,适合EVA、珍珠棉、碳纤维布、复合材料等怕高温的工程材料。
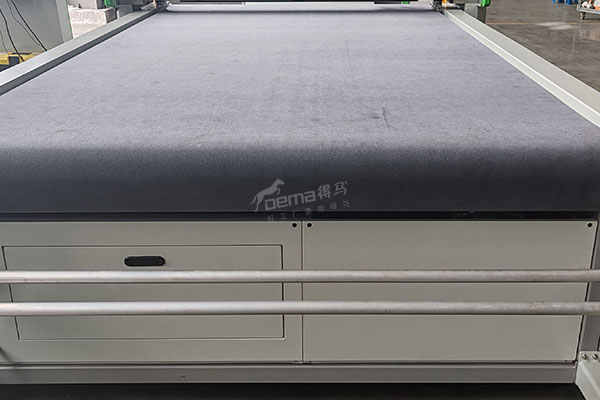
得马高速裁切机F11-1625滚动台面
高速裁切机用什么刀片?
高速裁切机根据加工材料与工艺,搭配多种专用刀片,主流分为四类:
1、振动刀片(OscillatingBlade):最常用标配刀片,材质多为钨钢(硬质合金)或高速钢HSS,有多种刃角:16°、20°、26°、30°、45°。适合EVA、珍珠棉、碳纤维布、PVC、卡纸、皮革等绝大多数板材异形切割。
2、圆刀片(RotaryBlade):钨钢圆形刀片,适合卷材长直线裁切,多用于布料、无纺布、碳纤维织物、薄膜、铝箔。
3、拖刀/切向刀(TangentialKnife):薄刃刀片,刀头自动跟随路径转向,适合不干胶、车贴、PET薄膜,支持全切与半透半切。
4、工艺辅助刀片:压痕刀(CreasingKnife),只压折痕不切断;V型开槽刀(V-cutKnife),用于板材开V槽,多用于彩盒、瓦楞纸箱打样。
高速裁切机用错刀片有什么危害?
刀片选型错误,会直接影响成品良率,同时增加隐形成本:
1、成品缺陷:刃角过大切不透厚泡棉;刃角过小切玻纤材料时,纤维拉扯产生毛边拉丝;刀片材质不对,切口出现崩口、材料压塌。
2、刀片损耗加剧:软料选用高硬度钨钢刀,遇到硬物撞击极易崩刃;磨料型复合材料选用高速钢刀片,刃口快速钝化,频繁换刀。
3、设备负载升高:刀片不匹配会增大切削阻力,加重刀头电机/气动组件负荷,长期会加速刀座、传动轴磨损,增加设备维修成本。
4、生产效率下降:频繁停机检查、更换刀片,反复返工修边,直接降低车间产能。
高速裁切机刀片怎么按需选型?
选型核心看材料类型、板材厚度、加工精度要求三个维度:
1、看材料软硬:EVA、珍珠棉这类厚软泡棉,优先选20°/26°长刃钨钢振动刀;碳纤维布、玻纤等带磨蚀性复合材料,选用30°钨钢刀,耐磨抗起毛;不干胶、薄膜薄料,选用拖刀。
2、看批量规模:大批量工厂生产,优先钨钢刀片,使用寿命更长;小批量打样、加工中容易撞刀的场景,选用韧性更好的高速钢刀片。
3、看工艺需求:只需要压折痕不切断,选用压痕刀;纸箱V槽加工,则搭配V型开槽刀。
粘性材料(带胶EVA),可以选用镀钛涂层刀片,减少材料粘刀。
高速裁切机刀片保养与钝化判断?
做好刀片维护,能有效降低耗材成本。
1、日常清洁:每次加工结束,清理刀片刃口粘附的粉料、胶渣,胶类材料加工后及时清洁,防止残留物腐蚀刃口。
2、安装与存放:更换刀片时轻拿轻放,钨钢刀片脆性大,磕碰就会崩刃;闲置刀片放入专用刀盒,避免刃口互相摩擦。
3、钝化自检方法:
①切口出现持续毛边、拉丝;
②相同参数下切不透材料;
③裁切噪音明显变大,切削阻力上升,出现以上现象就需要更换刀片。
4、使用注意:加工前清理工作台,避免刀片切到金属杂质,防止瞬间崩刃损坏刀头。
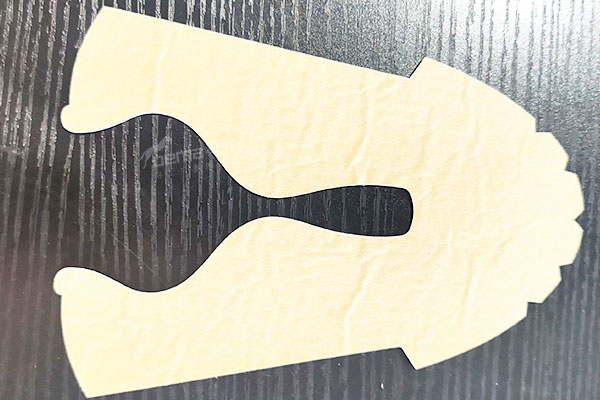
得马高速裁切机F11-1625裁切样品
综上,高速裁切机用什么刀片,需要结合加工材料、板材厚度、生产批量和工艺要求综合确定。得马说,选对高速裁切机刀片,配合规范的刀片保养,可以减少裁切缺陷,延长刀片使用寿命,降低工厂耗材和设备维修成本。如果您在高速裁切机刀片选型、加工工艺调试方面有疑问,可结合自身加工材料,匹配对应的高速裁切机刀片方案。
