高速裁切机振动刀切不动?高速裁切机振动刀依靠高频振动实现柔性材料冷态裁切,广泛用于广告、汽车内饰、鞋材、包装复合材料加工。生产过程中,经常遇到机器正常走轨迹,但材料切不透、连料、振刀切不动的问题。故障成因涉及刀片、软件参数、刀头机械、真空台面等多个维度。很多时候并非设备大件损坏,而是刀片选型、日常维护不到位。得马从故障原因、解决办法、刀头保养、刀片角度选型四个维度,完整讲解振动刀使用与维修要点。
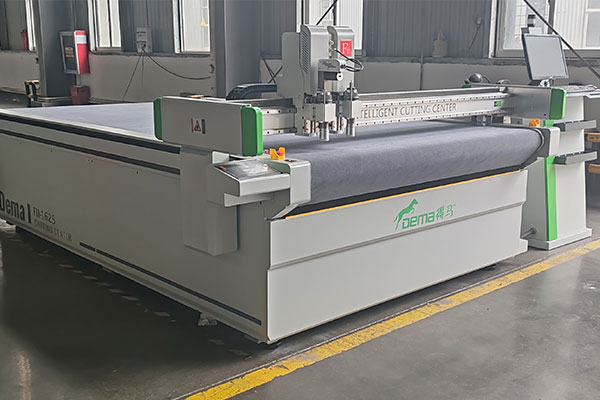
得马F11-1625高速裁切机
高速裁切机振动刀切不动怎么回事?
1、刀片问题:刀片装反、刃口钝/崩口/卷边;刀型角度选错,刀片长度不足,刀夹松动,切的时候用刀背裁切。
2、参数设置:下刀深度不够;切割速度过快;振频/振幅参数偏低;真空吸附不足,材料被刀片推起,无法固定裁切。
3、刀头机械故障:刀夹、刀座内部积屑卡滞;轴承磨损间隙变大;气动款气压不足(低于0.5MPa);电机、连杆、驱动板损坏,振动出力不足。
4、材料与台面:材料厚度/硬度超出刀头能力;台面毛毡磨损凹凸不平,下刀支撑异常。
高速裁切机振动刀切不动怎么办?
1、断电安全前提下,拆下刀头,清理刀夹、压脚内部缠绕废料碎屑,检查刀夹上下活动是否顺滑。
2、检查刀片:确认刀刃朝外,刀片夹紧到位;刃口损伤直接更换,匹配对应材料刀型;调整刀片伸出长度(≥材料厚度+2~3mm)。
3、调整切割参数:加大下刀深度(刀尖轻微切入毛毡0.1~0.2mm);降低切割速度;调高振频振幅;检查真空泵,保证材料吸附牢固。
4、气动振动刀:检查气源,调压至0.5–0.7MPa,排水油水分离器,排查气管漏气。
5、硬件检查:手动测试刀头振动,若振动无力、异响大,检查轴承、连杆、电机与线路;轴承磨损、连杆断裂需更换总成配件。
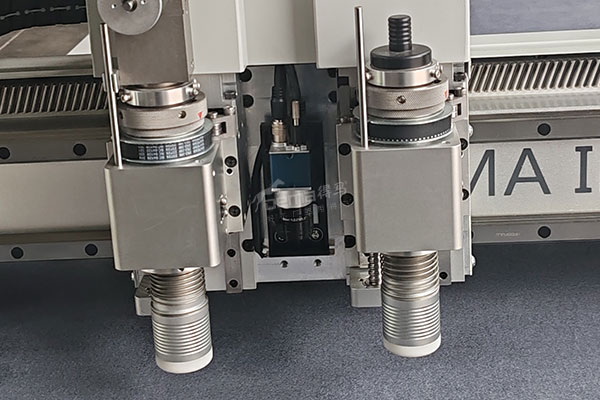
得马F11-1625高速裁切机
高速裁切机振动刀保养?
1、日常保养(每日):
停机断电,用气枪清理刀头、刀夹、压脚碎屑;擦拭感应探头;气动款油水分离器每日排水;检查刀片松紧与锋利度,钝刀及时更换。
2、定期保养(每周/每20-40小时):
电动振动刀:少量滴入专用润滑油(1~2滴)至刀夹位置,手动转动电机轴使油渗入;**禁止大量注油,积油混合粉尘形成油泥损坏密封轴承**。
气动振动刀:进气口滴1-2滴气动专用油,空震几秒润滑;保持气压稳定0.5–0.7MPa。
紧固刀头固定螺丝,检查刀座有无晃动;清理刀头接线端子粉尘。
3、中长期保养(几百~上千小时):
检查刀座轴承间隙,出现抖动、异响评估更换轴承;长期停机,卸下刀片,清洁擦干刀头,存放于干燥环境;避免硬料长时间超负荷裁切,减少刀头冲击损耗。
高速裁切机振动刀刀片角度怎么选?
原理一句话:角度越小刃口越锋利、适合精细软料,但刀尖脆易崩;角度越大刀尖刚性越强、抗冲击,适合厚/硬材料,但切口阻力更大。
1、16°(小角度精细刀)
适用:薄皮革、PET薄膜、背胶、卡纸、薄瓦楞、小半径曲线、精细图案。
特点:刃口锋利,拐角小圆角切割干净;**短板:刀尖细,厚料、玻纤、硬质材料极易崩刀**。
2、20°
适用:EPE珍珠棉、XPE、薄泡棉、无纺布,广告软装软质材料。
特点:兼顾锋利与一定强度,泡棉类不易拉丝。
3、26°(通用主力刀,车间最常用)**
适用:PU/人造革、地毯、中厚EVA、灰板、KT板、鞋材、汽车内饰软材料(2–8mm)。
特点:锋利度与刀尖强度均衡,通用性最强,打样量产首选。
4、30°/45°(大角度重型刀)
适用:厚EVA、橡胶垫、多层复合材料、蜂窝板、厚雪弗板、玻纤预浸料。
特点:刀体刚性强,抗冲击,不容易崩尖;**短板:切割阻力大,小圆弧拐角容易拖丝、过切。
高速裁切机振动刀刀片角度选型判断要点?
1、看材料:软、薄、精细图案→选小角度;厚、硬、含玻纤、多层堆叠→选大角度
2、看图形:小圆角、小孔、复杂轮廓优先偏小角度;大轮廓直线裁切优先偏大角度
3、联动匹配:刀片角度选定后,同步调整振幅、切割速度、下刀深度;大角度刀建议适当降低速度
4、禁忌:不要用16°刀长时间切高密度泡棉、玻纤材料,极易频繁断刀。
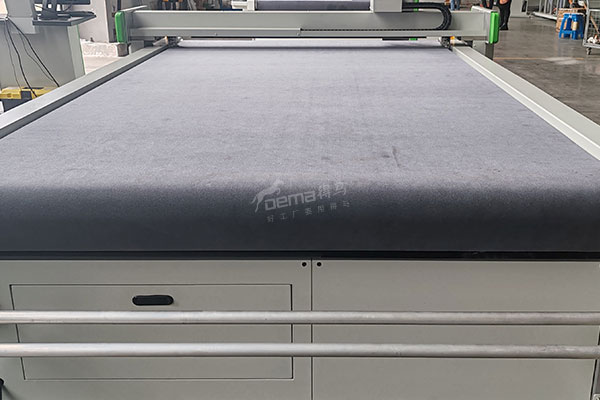
得马F11-1625高速裁切机台面
振动刀切不动,多数问题可以通过检查刀片、调整参数、清洁保养快速解决,不必直接联系售后拆机。选对刀片角度,做好每日、定期、中长期分级保养,既能减少切不透、断刀、毛边等故障,延长振动刀总成、轴承使用寿命,也能稳定切割品质,减少材料浪费。日常生产养成刀头检查习惯,提前规避故障,保障裁切机持续稳定生产。
