高速裁切机切皮革怎么用的?皮革切出来毛边、切不透、裁片尺寸还总差一点,问题往往不在机器本身,而在固定、选刀、参数这三件事上。下面把
高速裁切机(振动刀、圆刀)裁切头层皮、二层皮、PU、超纤的完整操作顺序拆开讲:从真空吸附上料、按料选刀,到速度、刀频、下刀深度的设置与试切校验,最后
得马给出10类常见故障的原因和解决办法。照着做,新手也能切出切口光洁、尺寸稳定的裁片。
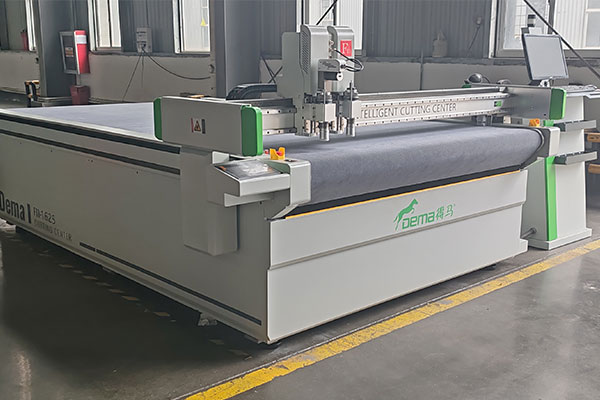
得马高速裁切机F11-1625
高速裁切机切皮革怎么用的?
高速裁切机切皮革,关键就三件事:固定到位、选对刀、参数切透且不伤料。下面按实际操作顺序说:
1、上料固定
皮革平铺在毛毡垫(或吸附垫)上,把四角理顺、不要有张力不均的褶皱;先开真空吸附分区,再动刀。
头层皮、软皮容易被吸出压痕,把吸附调到“吸住即可”的档位;薄皮可垫一层薄PET或离型膜,防止被吸变形。
2、选刀
天然皮革(头层/二层)、中薄料:振动刀(尖刀/斜口刀),切口干净、不易带料。
硬皮、厚皮(3mm以上)或需要高速:圆刀(旋转刀),阻力小。
人造革/PU/PVC:拖刀或圆刀都行,PU用圆刀更利。
注意:皮革不要用激光切,会有焦边、硬边和刺鼻气味。
3、参数设置(按料厚微调)
速度:先给中低速(约600–900mm/s,或按你机器的30–50%档),切出来光洁再往上提。
刀频(振动频率):8000–12000次/分,软皮取高档,硬皮取低档。
下刀深度:料厚+0、2~0、5mm,保证切透又只轻轻划到垫板;过切0、3~0、6mm。
压脚/Z轴随动压力调小,避免压出痕迹;开启刀具半径补偿(刀补),否则裁片会偏小。
4、排版与纹路
先标出皮面的伤残、色差位置,避让排料;按毛向统一方向排(顺毛一个方向),否则同批裁片颜色会不一致。
裁片之间留3~5mm刀缝余量,边缘留抓手位。
5、试切校验
拿边角料切最小样片,检查三件事:切口是否光洁、能否一提就起(不粘连)、尺寸是否准确。
切不透→刀钝或深度不足;毛边带丝→刀不快或速度过快;尺寸偏→查刀补和偏移。
6、批量与收尾
分区裁切、随切随取;长时间吸附容易压出印,取片后及时关吸附。换刀、清刀座、清理毛毡上的皮革碎屑,刀钝了就换,不要硬切。
常见故障对照:焦边发黑(用了激光或刀速过慢摩擦生热)、裁片变形(吸附过强/张力不均)、边缘起毛(刀钝)、切不透(深度不够或垫板太软)。
得马高速裁切机F11-1625屏幕
高速裁切机切皮革会有哪些问题?
1、切不透、局部漏切:底层还连着一层,取片时被带起。多数是下刀深度不够、垫板被切软或刀已经钝了。
2、边缘起毛、带丝、切口不齐:二层皮、翻毛皮、超纤最常见,切口出现“锯齿”或纤维拉扯。
3、裁片尺寸偏小、变形、走位:没开刀补、吸附不足导致料在切的过程中移位、软皮回弹。
4、焦边、发黑、硬边、有异味:反复走刀摩擦生热,或刀频过高,PU/PVC涂层被烫融。
5、皮面压痕、吸附印、划痕:压脚压力太大、真空吸附过强、垫板上有碎屑。
6、粘刀、糊刀:含胶量高的PU、涂层革摩擦生热后粘在刀身上。
7、刀片磨损快、断刀:切硬皮、皮面有砂子杂质,或下刀太深直接撞垫板。
8、同一批裁片色差、纹路不一致:排料没按毛向统一,裁片方向乱七八糟。
9、静电吸碎屑、台面越切越脏:干式刀切产生粉尘,堆积后影响精度和吸附。
10、多层叠切上下错位:层间滑移,最上层和最下层尺寸对不上。
得马高速裁切机F11-1625裁切样品
高速裁切机切皮革遇到的问题该怎么解决?
1、切不透:下刀深度设为料厚+0、2~0、5mm,过切0、3~0、6mm;垫板切软了就换;两层以上改分层切,不要硬压。
2、起毛带丝:换新刀(斜口刀/尖刀优先),刀频提到10000~12000次/分、速度适当降低;翻毛皮单层切,降低压脚压力,皮面下垫离型膜。
3、尺寸与变形:开启刀具半径补偿(刀补);吸附分区全部打开后再动刀,软皮用美纹纸或双面胶辅助定位;走刀顺序先内轮廓后外轮廓。
4、焦边发黑:降低刀频、提高走速,减少重复走刀;皮革不用激光;PU涂层料把刀频降到中档,避免局部摩擦热。
5、压痕:真空吸附调到“刚好吸住”的最低档,压脚压力调小,垫板保持平整清洁,薄皮垫一层PET。
6、粘刀:每切完一批清刀身残留,速度不要压太低,PU优先上圆刀;必要时用少量滑石粉减粘(后续要上胶的先小样试)。
7、刀寿命:硬皮选钨钢或涂层刀,严格限制下刀深度不撞垫板,硬皮降速20%~30%。
8、色差纹路:排料前先标缺陷、避让伤残,按毛向统一方向排,同批裁片朝向一致。
9、静电粉尘:加装离子风机或定期用吸尘清理刀座和毛毡,不要用压缩空气乱吹。
10、叠切错位:单次叠切不超过3~5层,层间压实,裁片间留定位孔/抓手,必要时逐层切。
一句话总结:皮革出问题九成都集中在三个地方:深度、刀况、吸附。先把这三项调稳,毛边和尺寸问题基本能消掉。
高速裁切机切皮革,说到底就是把深度、刀况、吸附这三项调稳,速度和刀频都只是在这个基础上的微调。建议先拿边角料做三四块试切片,把参数记成一张自己的工艺卡,同款皮料以后直接套用,比每批凭感觉调要快得多。得马提示,如果碰到3mm以上硬皮、涂层革或需要批量叠切的情况,把皮料类别和厚度发出来,可以按你的实际工况给刀具和参数建议。
